Jaki pistolet do malowania mebli kuchennych wybrać w 2026?
Zły pistolet do malowania mebli kuchennych zostawia zacieki, marnuje lakier i potrafi w jeden weekend zniechęcić do renowacji na lata. Dobry sprzęt odda gładką powłokę, skróci czas pracy nawet o połowę i pozwoli cieszyć się kuchnią bez żalu po każdym pociągnięciu ściereczki. Wybór konkretnego modelu warto oprzeć na twardych parametrach: ciśnieniu roboczym, średnicy dyszy i efektywności transferu, a nie na cenie samej farby czy kolorze kubka. Różnica między HVLP a airless to nie kwestia mody, lecz fizyki atomizacji i sposobu, w jaki krople lakieru osiadają na płycie MDF czy fornirze. Ten tekst rozkłada temat na konkretne liczby, typowe błędy i sprawdzone techniki, które w warsztatach sprawdzają się od dekad.
- HVLP, LVLP czy airless - który pistolet natryskowy sprawdzi się przy meblach?
- Dobór dyszy i ciśnienia do drewna, MDF-u i forniru kuchennego
- Najczęstsze błędy przy lakierowaniu mebli kuchennych pistoletem
- Dobór sprzętu do skali przedsięwzięcia
- Normy i standardy techniczne
HVLP, LVLP czy airless - który pistolet natryskowy sprawdzi się przy meblach?
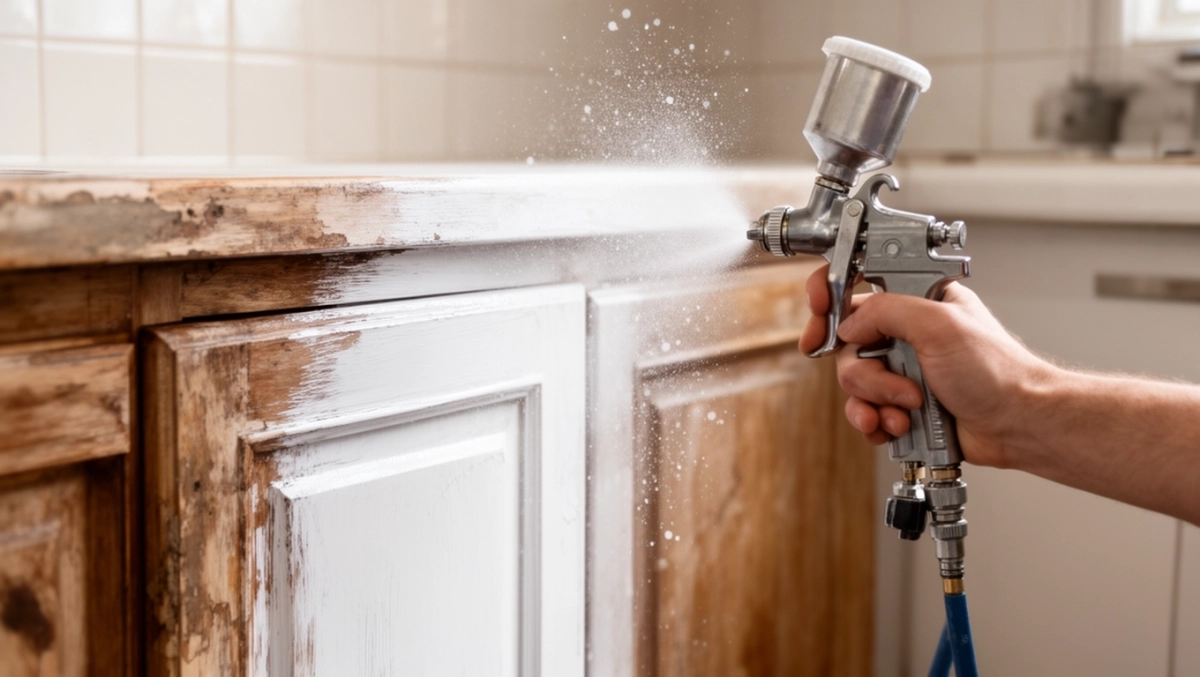
Najkrótsza odpowiedź brzmi: do kuchni domowej HVLP wygrywa zdecydowanie. System niskociśnieniowy z dużym kubkiem dolnym (gravity feed) rozpyla farbę przy 2-4 bar na wyjściu z dyszy, dzięki czemu ogranicza odrzut aerozolu do około 15-20%. Lakier trafia tam, gdzie celuje operator, a nie na podłogę, ściany i płuca. LVLP (low volume low pressure) pracuje przy jeszcze niższym przepływie powietrza - od 180 do 280 l/min - i nadaje się do warsztatów z kompresorem o małym zbiorniku.
Airless i Airmix to zupełnie inna liga. Pistolet tłoczy lakier pod ciśnieniem 80-200 bar przez dyszę 0,009-0,013 cala, atomizując go bez udziału powietrza. Efektywność transferu sięga 65-80%, ale chmura odrzutu jest tak gęsta, że w zamkniętej kuchni nie da się pracować bez kabiny. Te systemy stosuje się przy produkcji seryjnej frontów meblowych, nie przy jednorazowej renowacji szafek z okleiną.
Pistolety elektrostatyczne ładują cząsteczki farby napięciem 30-80 kV, co poprawia pokrycie krawędzi i profili frezowanych. Wymagają jednak specjalnych lakierów przewodzących oraz instalacji uziemiającej. W domu to overkill, choć zasada działania tłumaczy, dlaczego lakiery wodne lepiej przylegają do MDF-u niż rozpuszczalnikowe.
| Technologia | Ciśnienie robocze | Transfer | Odrzut | Zastosowanie przy meblach |
|---|---|---|---|---|
| HVLP | 2-4 bar na dyszy | 65-75% | 15-20% | Lakiery, bejce, lazury na drewno i MDF |
| LVLP | 1,5-2,5 bar | 60-70% | 20-25% | Meble drobne, prace punktowe, mały kompresor |
| Airless | 80-200 bar | 65-80% | 35-40% | Produkcja seryjna frontów, nie do kuchni domowej |
| Airmix | 20-60 bar | 70-85% | 20-30% | Lakiery poliuretanowe, lakiernie półprofesjonalne |
| Elektrostatyczny | 30-80 kV | 75-90% | 5-10% | Profile, krawędzie, linie produkcyjne |
Pistolet automatyczny (reciprokator) to wersja montowana na ramieniu, która jeździ tam i z powrotem po meblu. W przydomowej kuchni nie ma sensu go instalować, ale jego zasada działania wyjaśnia, czemu ręczne prowadzenie wymaga stałej prędkości 60-80 cm/s. Każde przyspieszenie zostawia chudszy film, każde zwolnienie - zacieki.
Kiedy HVLP się nie sprawdzi
Przy bardzo gęstych lakierach poliuretanowych (lepkość powyżej 60 s w kubku Forda 4) HVLP może mieć problem z atomizacją. Trzeba wtedy rozcieńczyć materiał lub przejść na Airmix. W domu rzadko się to zdarza, bo większość lakierów wodnych ma lepkość 25-40 s, idealną dla dysz 1,3 mm.
Dobór dyszy i ciśnienia do drewna, MDF-u i forniru kuchennego
Średnica dyszy to pierwsza rzecz, jaką trzeba ustalić przed zakupem pistoletu. Dysza 0,8-1,0 mm obsłuży bejce i lazury, 1,2-1,4 mm - lakiery podkładowe i nawierzchniowe, 1,6-2,0 mm - farby kryjące i szpachle natryskowe. Przy meblach kuchennych najczęściej pada na 1,3 mm, bo to uniwersalny środek między atomizacją a wydajnością.
Ciśnienie powietrza mierzy się na manometrze pistoletu, nie na wyjściu kompresora. Dla HVLP 2,0-2,5 bar przy dyszy 1,3 mm daje optymalny stożek natrysku o szerokości 20-25 cm w odległości 18 cm od powierzchni. Wyższe ciśnienie rozbija krople za bardzo, tworząc suchą mgłę, która nie pokrywa MDF-u. Niższe - zostawia krople zbyt duże, co widać jako efekt skórki pomarańczy.
| Materiał | Zalecany typ pistoletu | Dysza | Ciśnienie | Uwagi |
|---|---|---|---|---|
| Drewno lite (sosna, dąb, buk) | HVLP / LVLP | 1,2-1,4 mm | 2,0-2,5 bar | Zamknąć pory podkładem, 2 warstwy |
| MDF / HDF | HVLP / Airmix | 1,3-1,5 mm | 2,2-2,8 bar | Podkład konieczny, krawędzie 2× |
| Fornir naturalny | HVLP | 1,0-1,2 mm | 1,8-2,2 bar | Cienkie warstwy, unikać moczenia |
| Front lakierowany fabrycznie | HVLP / LVLP | 1,2 mm | 2,0 bar | Matowienie P320, lakier nawierzchniowy |
| Metal (okucia, uchwyty) | Airmix / elektrostatyczny | 0,9-1,1 mm | 3,0 bar | Podkład epoksydowy, farba poliuretanowa |
Atomizacja zależy od trzech zmiennych jednocześnie: ciśnienia, lepkości i odległości. Zmiana jednej bez korekty pozostałych zaburza cały proces. Dlatego producenci lakierów podają na opakowaniu tzw. zalecaną dyszę - nie dlatego, że chcą sprzedać większy pistolet, lecz dlatego, że przy danej lepkości mniejsza dysza nie wytworzy odpowiedniego stożka.
Efektywność transferu przy HVLP wynosi realnie 65-75%. Oznacza to, że z 1 litra lakieru na mebel trafia 650-750 ml, reszta ląduje w kabinie lub na podłodze. Airless podnosi transfer do 80%, ale kosztem jakości wykończenia. W domu, gdzie liczy się gładka powierzchnia, a nie zużycie materiału, ten kompromis działa na korzyść HVLP.
Kompresor - jakie parametry są potrzebne?
Pistolet HVLP z dyszą 1,3 mm pobiera 250-350 l/min powietrza przy 2,5 bar. Kompresor o zbiorniku 50 l i wydajności 250 l/min wystarczy do pracy ciągłej przez 3-4 minuty, potem musi się napełnić. Do renowacji kuchni (8-12 frontów) wystarczy zbiornik 100 l i wydajność 350 l/min, co daje komfort bez ciągłego czekania na sprężarkę.
Osuszacz powietrza - dlaczego to nie luksus
Sprężone powietrze z kompresora bez osuszacza zawiera wodę i olej, które osiadają na lakierowanej powierzchni jako kratery i odbarwienia. Filtracja z wkładem 0,01 µm + osuszacz membranowy lub chłodniczy kosztuje 300-600 zł i eliminuje 95% problemów z tzw. rybim okiem. Przy lakierach wodnych to absolutna konieczność, bo woda z powietrza miesza się z lakierem i tworzy mętne smugi.
Skąd wiedzieć, że dysza się zużyła
Dysza ze stali hartowanej powinna wytrzymać 200-300 godzin pracy. Objawy zużycia: stożek natrysku staje się asymetryczny, pojawiają się nierównomierne krople przy krawędziach, ciśnienie trzeba podnosić o 0,3-0,5 bar, żeby uzyskać ten sam efekt. Wymiana iglicy i dyszy jako kompletu kosztuje 80-150 zł i przywraca fabryczne parametry.
Najczęstsze błędy przy lakierowaniu mebli kuchennych pistoletem
Pierwszy grzech: brak przygotowania podłoża. MDF bez podkładu chłonie pierwszą warstwę jak gąbka, lakier matowieje i szarzeje. Druga warstwa nie wyrównuje, tylko podkreśla nierówności. Podkład nitro lub poliuretanowy nakłada się w jednej cienkiej warstwie (mokry film 80-100 µm), szlifuje P320 i dopiero wtedy idzie lakier nawierzchniowy.
Drugi grzech: pistolet trzymany za blisko lub za daleko. Optymalna odległość to 15-20 cm, czyli mniej więcej szerokość dłoni z rozstawionymi palcami. Bliżej - zacieki i zbyt gruba warstwa. Dalej - sucha mgła, która osiada jako pył, a nie jako gładka powłoka. Ruch powinien być równoległy do powierzchni, prostopadły, z zachowaniem 50% zakładki między pasami.
Trzeci grzech: szlifowanie międzywarstwowe papierem P180 zamiast P320-P400. Gruby papier rysuje lakier, rysy widać po nałożeniu kolejnej warstwy. Drobny P400 daje mat, który lakier nawierzchniowy wyrównuje w ciągu 10-15 sekund od natrysku. Efekt końcowy to lustro, nie satyna.
⚠️ Uwaga: Lakiery wodne i rozpuszczalnikowe nie mieszają się. Jeśli podkład jest nitro, a nawierzchniowy wodny, po 2-3 godzinach warstwa nawierzchniowa zaczyna pękać i łuszczyć się. Trzeba wybrać jeden system chemiczny i trzymać się go od początku do końca.
Czwarty błąd: zbyt gruba warstwa „na zapas". Każdy dodatkowy mikron lakieru wydłuża schnięcie i zwiększa ryzyko spękań. Standard to 100-120 µm mokrego filmu na warstwę, czyli tyle, ile mieści się w stożku natrysku przy jednym przejściu. Trzy cienkie warstwy zawsze wygrywają z jedną grubą.
Piąty błąd: brak kontroli temperatury i wilgotności. Lakiery wodne schną źle poniżej 15°C i powyżej 75% wilgotności. Lakiery rozpuszczalnikowe tolerują więcej, ale w wilgotnym powietrzu matowieją (efekt blushingu). Optymalne warunki to 18-22°C i 50-65% wilgotności - mierzy się to higrometrem za 30 zł, nie „na oko".
Zacieki na krawędziach
Powstają, gdy pistolet zatrzymuje się na końcu pasa zamiast kontynuować ruch. Rozwiązanie: przed każdym końcem pasa delikatnie podnieść dyszę o 2-3 cm, odciąć spust, dopiero potem cofnąć rękę. Lakier na krawędzi nie zdąży spłynąć.
Efekt skórki pomarańczy
Zbyt grube krople lub za niskie ciśnienie. Trzeba podnieść ciśnienie o 0,2 bar, rozcieńczyć lakier o 5-8% lub zbliżyć się o 2-3 cm do powierzchni. Pomaga też dłuższe odparowanie między warstwami - minimum 15 minut w temperaturze pokojowej.
Checklist 10 kroków: jak lakierować mebel bez defektów
- Zdejmij fronty, oznacz zawiasy i pozycje (taśma + marker).
- Umyj powierzchnię benzyną lakową lub acetonem, odtłuść.
- Matowienie P180-P220 (drewno lite) lub P320 (MDF).
- Odkurzanie + ściereczka antystatyczna (lepkie pyłki).
- Podkład: 1 warstwa, 80-100 µm mokrego filmu, suszenie 2-4 h.
- Szlifowanie międzywarstwowe P320, odpylanie.
- Lakier nawierzchniowy warstwa 1, suszenie 4-6 h (wodny) lub 1-2 h (nitro).
- Szlifowanie P400, odpylanie.
- Lakier nawierzchniowy warstwa 2, suszenie 24 h.
- Polerowanie pastą P3000 + politurka (opcjonalnie, dla wysokiego połysku).
? Porada: Każdą kolejną warstwę nakładaj prostopadle do poprzedniej. Pierwsza poziomo, druga pionowo. Ułatwia to kontrolę pokrycia i eliminuje pasy. Przy trzeciej warstwie wracasz do poziomu - tak pracują lakiernie samochodowe od lat 70.
Dobór sprzętu do skali przedsięwzięcia
Renowacja 8-12 frontów kuchennych raz na kilka lat to inny scenariusz niż cotygodniowa praca w warsztacie. Dla majsterkowicza wystarczy pistolet HVLP z kubkiem 600 ml, dyszą 1,3 mm i kompresorem 100 l. Całość zamknie się w 1500-2500 zł. Profesjonalna linia produkcyjna potrzebuje Airmix z pompą membranową, pistoletem automatycznym i kabiną z wentylacją - koszt 30 000-80 000 zł, ale też wydajność 50-80 frontów dziennie.
| Profil użytkownika | Typ pistoletu | Wydajność | Cena orientacyjna |
|---|---|---|---|
| Majsterkowicz (jednorazowa renowacja) | HVLP z kubkiem 600 ml | 2-3 fronty/h | 400-800 zł |
| Stolarz-amator (kilka kuchni rocznie) | HVLP z systemowym kubkiem | 4-6 frontów/h | 1200-2200 zł |
| Warsztat meblowy (produkcja małoseryjna) | Airmix + kabina | 15-25 frontów/h | 15 000-35 000 zł |
| Fabryka frontów | Linia automatyczna Airmix / elektrostatyczna | 50-80 frontów/h | 80 000-250 000 zł |
Warto przy tym pamiętać, że pistolet to 30-40% kosztów całego stanowiska. Drugie tyle pochłania kompresor z osuszaczem i filtracją. Reszta to kabina, oświetlenie, wentylacja i system odciągu oparów. Przy domowej renowacji można kabinę zastąpić namiotem z folii PE i wentylatorem wyciągowym - koszt 300 zł, skuteczność 70% profesjonalnego rozwiązania.
Normy i standardy techniczne
Produkcja pistoletów natryskowych podlega normie PN-EN 13966, która określa wymagania dotyczące bezpieczeństwa, oznakowania i wydajności. Efektywność transferu mierzy się zgodnie z PN-EN 12215 dla kabin lakierniczych - minimalna wartość 55% przy HVLP i 65% przy airless. Ciśnienie akustyczne pistoletu nie powinno przekraczać 85 dB(A) w odległości 1 m, co wymaga stosowania ochronników słuchu przy pracy ciągłej.
Kompresory używane z pistoletami muszą spełniać dyrektywę maszynową 2006/42/WE oraz posiadać znak CE. Zawory bezpieczeństwa powinny być skalibrowane na ciśnienie otwarcia o 10% wyższe niż maksymalne ciśnienie robocze. W praktyce oznacza to zawór ustawiony na 11 bar dla kompresora pracującego przy 10 bar.
Lakiery wodne muszą spełniać dyrektywę VOC 2004/42/WE, ograniczającą zawartość lotnych związków organicznych. Dla mebli wewnętrznych limit wynosi 130 g/l dla lakierów matowych i 110 g/l dla wysokopołyskowych. Warto sprawdzić kartę techniczną produktu przed zakupem - tanie lakiery z Azji często przekraczają te wartości dwukrotnie.
Dla kuchni domowej odpowiedź jest jednoznaczna: HVLP z dyszą 1,3 mm, kompresor 100 l, osuszacz membranowy i filtracja 0,01 µm. To zestaw, który pokryje 90% scenariuszy od pojedynczego frontu po pełną renowację 12 szafek. Lakier wodny (akrylowy lub poliuretanowy) + podkład tego samego systemu chemicznego + cierpliwość przy 2-3 warstwach daje efekt lepszy niż fabryczne wykończenie.
Jeśli kuchnia jest produkcyjna (warsztat, mała fabryka), Airmix z pompą membranową i pistoletem średniego ciśnienia skraca czas o 40% i zmniejsza zużycie lakieru o 20-25%. Inwestycja zwraca się po 150-200 frontach. Pistolety elektrostatyczne mają sens dopiero przy serii powyżej 500 sztuk miesięcznie - poniżej tej granicy koszt instalacji nie amortyzuje się.
Pierwszy krok to zawsze próba na kawałku MDF-u lub skrawku forniru. Trzy warstwy, trzy ustawienia ciśnienia, trzy odległości - dziesięć minut, które oszczędzą cały dzień walki z zaciekami. Dopiero gdy próbka wygląda jak lustro, można ruszać z frontami właściwymi.
Masz pytanie o konkretny model pistoletu, dobór dyszy albo warunki w swojej kuchni? Zadzwoń do doradcy - pomoże dobrać sprzęt do skali projektu i budżetu, bez ściemy i bez zmuszania do zakupu czegoś, czego nie potrzebujesz.
Źródła danych i norm:
PN-EN 13966 - Wymagania bezpieczeństwa dla pistoletów natryskowych (www.pkn.pl)
PN-EN 12215 - Kabiny lakiernicze i urządzenia natryskowe (www.pkn.pl)
Dyrektywa 2006/42/WE - Dyrektywa maszynowa (eur-lex.europa.eu)
Dyrektywa 2004/42/WE - Ograniczenie emisji LZO (eur-lex.europa.eu)
Karty techniczne producentów lakierów wodnych (Sayerlack, Śnieżka Supermal, Remmers)
Instrukcje obsługi pistoletów HVLP - dane katalogowe wydajności i ciśnienia